
全方位扣件成型方案:螺絲模具與螺帽模具的技術解析
高階扣件模具的核心要求:尺寸精度與抗壓強度的完美平衡
在汽車製造、重型建築與航空航太領域,緊固件承載著極其重要的安全責任。這使得生產這些扣件的設備與模工具,面臨著前所未有的嚴格考驗。一套優質的扣件模具,必須在極端的高壓擠壓與連續衝擊下,同時保持微米級的尺寸精度與堅不可摧的抗壓強度。若模具的真圓度不足,會導致螺絲桿部產生橢圓現象,影響後續搓牙的精準度;若模具材質的疲勞強度不佳,則容易在內徑產生微裂紋,最終導致模具炸裂停機。我們深明其中的利害關係,自2001年起,便致力於研發與製造最高標準的模工具,以「品質、服務、專業至上」為核心價值,確保每一套出廠的模具都能在嚴酷的量產環境中,展現出卓越的穩定性與超長的使用壽命。
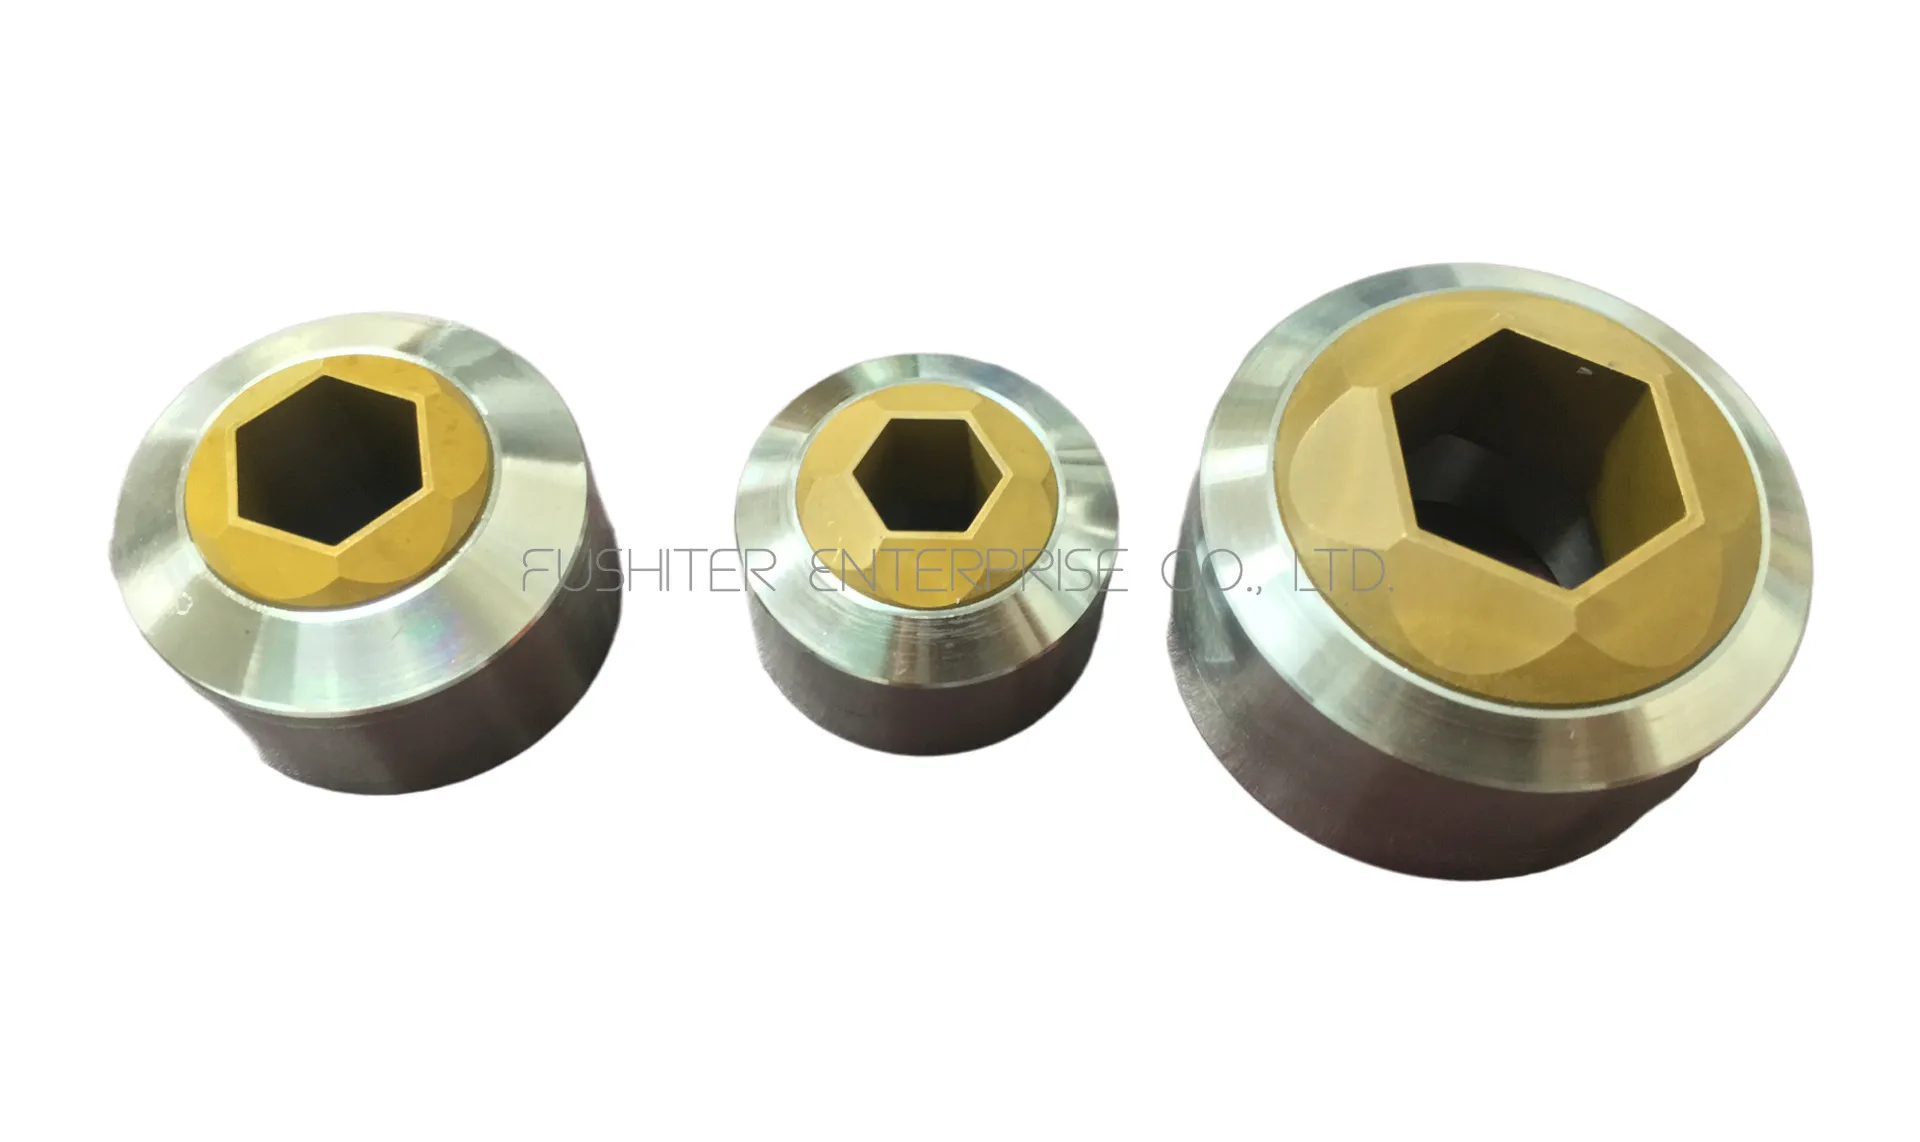
螺絲模具的設計原理:主模與接模在冷鍛製程中的協同作業
螺絲的成型是一門控制金屬流動的藝術。在冷鍛機台中,螺絲模具系統通常由主模、接模以及各類沖頭共同組成。主模負責決定螺絲桿部的外徑與長度,並承受鍛打時最大的向外擴張應力;接模則與主模緊密配合,負責導引線材或塑造螺絲末端的特殊形狀。在多衝程製程中,半成品的金屬胚料必須在不同模具間高速傳遞,這要求主模與接模之間必須具備極致的同心度與無縫的公差配合。我們的設計團隊憑藉豐富的圖科研發經驗,精準計算金屬在不同鍛打階段的體積變化與流動阻力。透過優化螺絲模具內部的流線角度與鏡面拋光處理,我們有效降低了金屬成型時的摩擦力,確保螺絲桿部筆直、頭下倒角平順,完美對應 DIN、ISO 等國際標準規範。
螺帽模具的特殊考量:六片組合模與齒紋模的精密對位技術
相較於螺絲,螺帽的成型製程往往更為複雜,因為它涉及了內部孔洞的沖孔與外部法蘭面的鍛壓。在螺帽模具的製造中,最能體現技術實力的便是「六片組合模」與「齒紋模」。六片組合模主要用於成型六角法蘭螺帽或特殊的多邊形外觀,它由六片精密的碳化鎢鎢鋼模仁拼裝於合金鋼外殼中組成。這要求每一片模仁的幾何角度與尺寸都必須達到絕對的精準,拼裝後不能有任何肉眼可見的縫隙,否則在高壓鍛打時,金屬會擠入縫隙形成嚴重的毛邊。而齒紋模則用於在法蘭面底部壓印出防滑的細密齒紋。我們生產的螺帽模具,採用高精度 CNC 線切割與放電加工技術,確保齒形的尖銳度與均勻度,讓生產出的螺帽具備優異的防鬆脫與咬合能力。
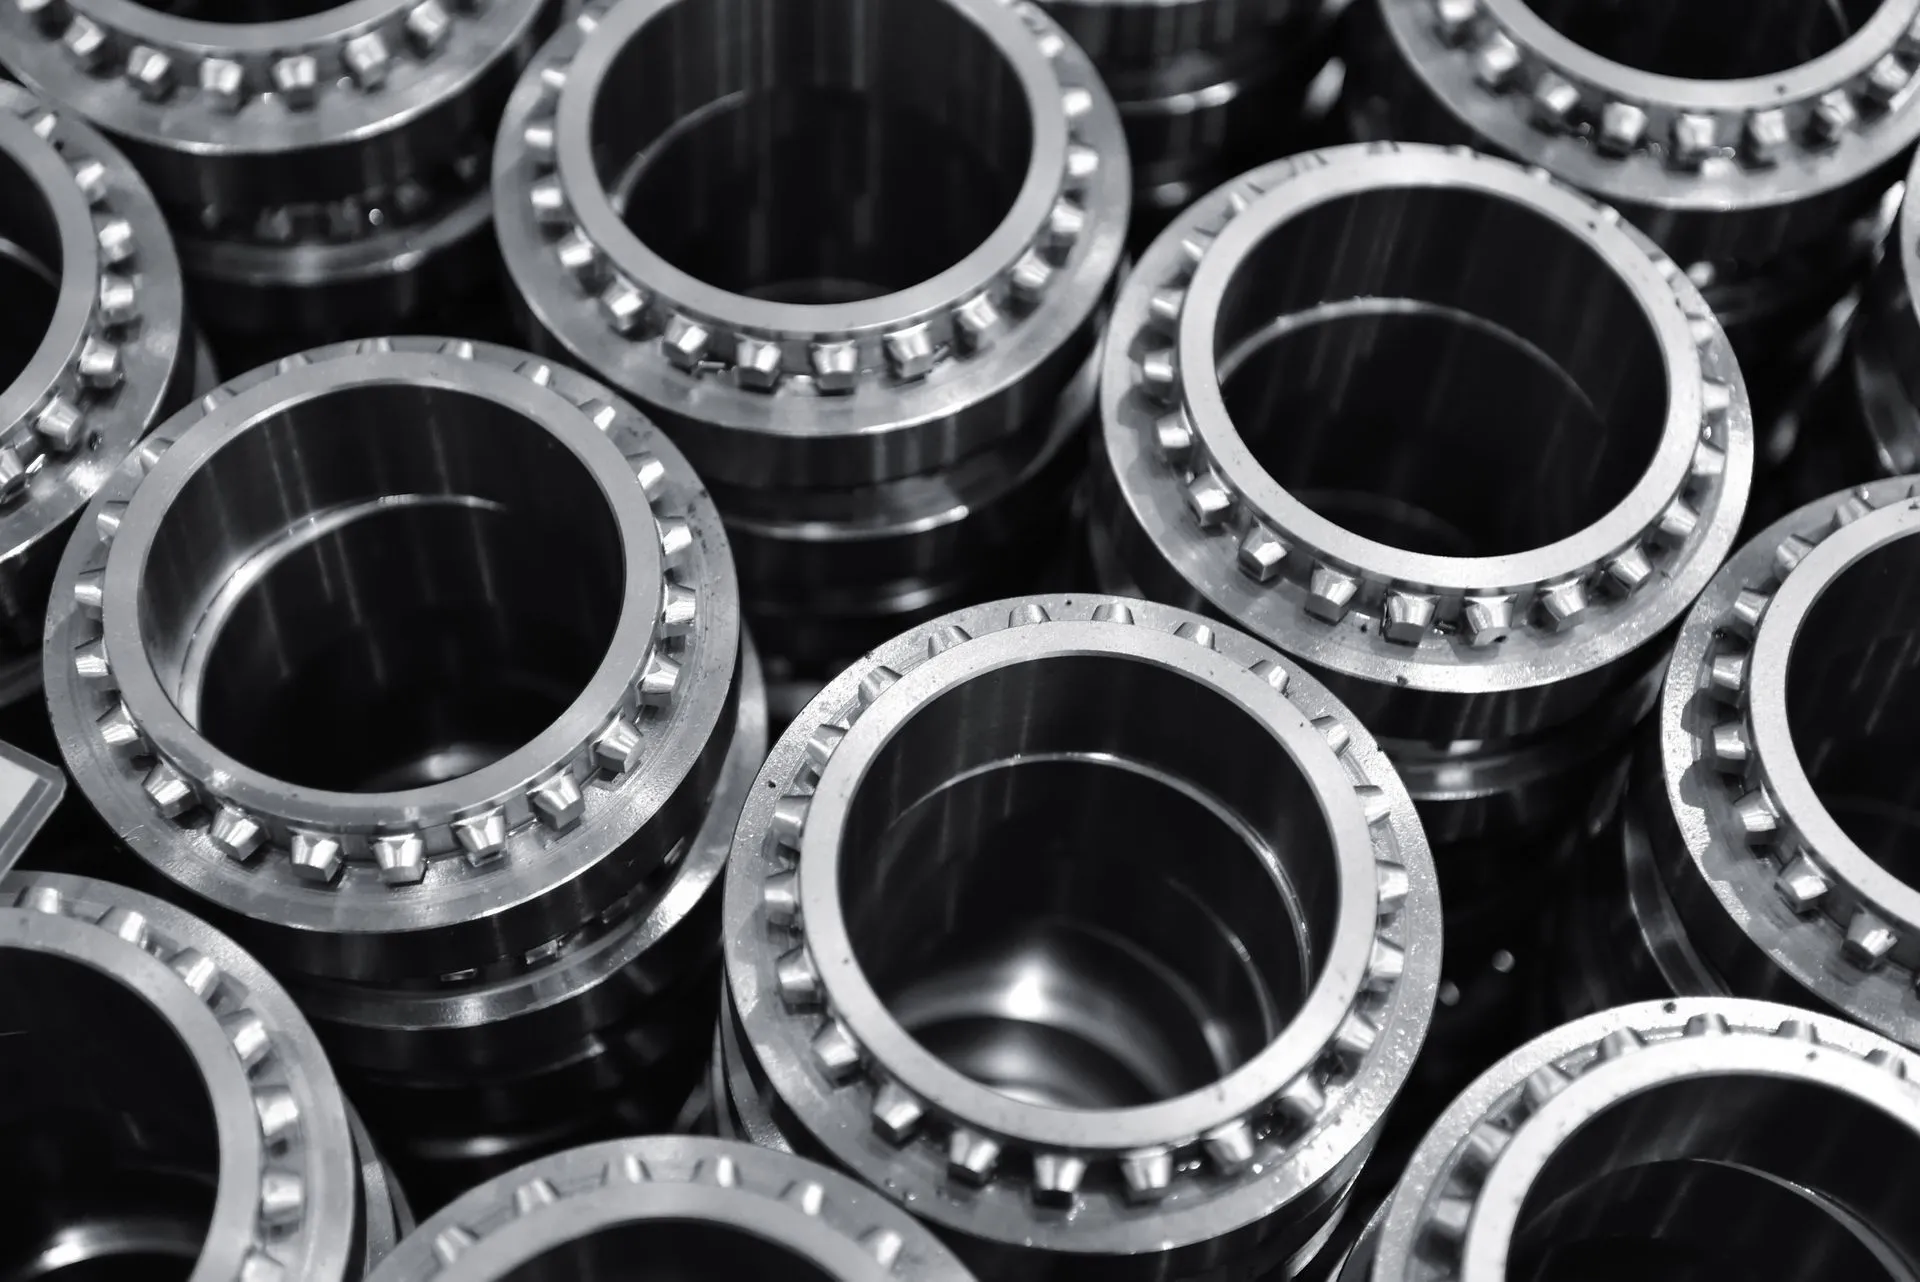
精密合金模具與鎢鋼切刀工具的搭配:提升切削與成型效率
在一個完整的扣件生產循環中,成型只是其中一環,前端的線材切斷與後端的牙紋滾軋同樣至關重要。要讓冷鍛機順暢運作,首先必須有極度鋒利且耐用的鎢鋼切刀工具。金屬線材進入機台後,切刀必須在瞬間將其精準切斷,切面必須保持平整,不能有嚴重的斜角或壓痕,否則會直接影響第一衝程的成型質量。我們選用高韌性與高硬度的鎢鋼材質來製作切刀,確保其在連續切斷數百萬次後依然鋒利。此外,在某些需要極高耐衝擊性的模具部件上,我們會選用特級的精密合金模具鋼。透過完善的熱處理工藝,合金鋼模具能在保留適當韌性的同時,達到所需的耐磨硬度,與鎢鋼部件完美搭配,共同構建出高效、穩定的緊固件生產系統。
南台灣製造基地的技術實力:滿足國際標準的產能佈局
台灣是全球知名的扣件出口大國,而南部地區更是產業聚落的重鎮。身為深耕多年的螺絲模具高雄製造廠,我們不僅具備地緣優勢,能快速響應在地扣件大廠的需求,更將視野放眼全球。我們擁有製造所有單衝程、多衝程、冷鍛與熱鍛模具的完整產線。不論是基礎的圓形沖壓模,還是極具挑戰性的特殊客製化模具;不論是負責成型的沖模仁,還是負責車牙的牙板與絲攻工具,我們皆能一站式供應。我們嚴格遵守 ISO 9001:2015 認證規範,將職人工藝與現代化管理完美結合。我們深信,透過不斷精進的模工具技術,我們能助力全球汽車、建築與航空產業的緊固件供應鏈,創造更高的良率與卓越的商業價值。
FAQ
Q1:在高強度的冷鍛過程中,螺絲模具應如何設計與製造,才能有效避免因應力過大而破裂?
A1: 避免螺絲模具破裂的核心在於「應力分散」與「過盈配合」。冷鍛成型時,金屬在模腔內劇烈膨脹,產生極大的徑向應力。我們在設計時,會精確計算模腔內部的 R 角過渡,避免任何銳角造成的應力集中。在製造結構上,我們絕不單獨使用脆性較高的鎢鋼,而是採用「鑲套結構」。透過精密的熱壓或冷壓過盈配合技術,將極高硬度的鎢鋼模仁強行壓入具有高抗拉強度與韌性的精密合金模具外殼中。在鍛打瞬間,合金外殼能像彈簧一樣吸收並抵銷內部的膨脹應力,從而保護核心的鎢鋼模仁不破裂,大幅延長整體模具的壽命。
Q2:螺帽模具中的「六片組合模」具備什麼樣的生產優勢?加工難度又在哪裡?
A2: 「六片組合模」主要用於生產六角法蘭螺帽或帶有複雜外部特徵的緊固件。其生產優勢在於能極其精準地控制螺帽外部六個面的尺寸與角度,且當其中一個面的模仁磨損時,可以單獨進行替換或微調,不必報廢整組模具,大幅降低了長期生產的耗材成本。然而,其加工難度極高。六片碳化鎢模仁必須在組裝後形成一個完美的六邊形腔體,這代表每一片模仁的結合面都必須經過極致的精密研磨。若公差控制不佳,拼裝後產生縫隙,鍛壓時高壓金屬就會竄入縫隙形成難以清除的毛邊。我們採用高階 CNC 研磨與線切割設備,確保螺帽模具拼裝後的真密度與無縫接合。
Q3:為什麼扣件成型的自動化產線,必須配備高規格的鎢鋼切刀工具?
A3: 在自動化打頭機或成型機中,第一道工序就是將盤元線材「切斷」成固定長度的胚料。如果切刀材質不佳,在連續剪切高硬度線材時,刀口很快就會磨損或崩角。這會導致切斷的胚料長度不一、切面傾斜或產生嚴重的馬蹄形壓痕。這些不良的胚料進入第一衝程打擊時,會因為受力不均而導致偏心、模具單邊受力過大甚至造成模具提早報廢。高規格的鎢鋼切刀工具具備卓越的抗剪切磨耗能力,能確保數百萬次切削後的切斷面依舊平整、體積精準,這是確保後續所有冷鍛成型良率的關鍵第一步。